Plan de découpe de caillebotis PRV : compter les panneaux
Établissez un plan de découpe de caillebotis PRV à partir des dimensions finies, de l’orientation autorisée et des dimensions utiles confirmées des panneaux de départ, en intégrant les réserves de découpe. La division des surfaces ne donne qu’une borne inférieure. Dans l’exemple hypothétique à orientation fixe ci-dessous, trois pièces de 600 × 900 mm nécessitent deux panneaux de 1,000 × 2,000 mm : seules deux pièces tiennent dans un panneau avec l’intervalle prévu de 4 mm entre pièces voisines. Vérifiez le produit réel et les contraintes de découpe avant de valider cette disposition géométrique pour fabrication.
Partir du rectangle utile et des repères des pièces finies
Le format nominal d’un panneau n’est pas automatiquement le rectangle utilisable pour la découpe. Confirmez d’abord les rives à déligner, les zones endommagées ou inutilisables, les positions de coupe autorisées et les réserves de procédé. Associez largeur, longueur, quantité et orientation requise de chaque pièce à son repère de plan. Ne réduisez pas une cote finie et ne tournez pas une pièce uniquement pour améliorer le nombre de panneaux.
La page produit des caillebotis PRV moulés de QY présente les panneaux entiers et la découpe sur mesure, avec le format, les découpes, le sens d’appui et les repères d’emballage à confirmer. Elle définit le contexte de fourniture ; elle ne confirme ni les dimensions utiles, ni la réserve de coupe, ni l’acceptation structurelle d’une commande particulière.
Exemple de disposition : assez de surface, mais pas assez de place
Notation numérique : la virgule sépare les milliers et le point marque les décimales. Les dimensions et réserves de cet exemple sont des données de calcul inventées, non des formats en stock chez QY, des tolérances, des instructions de coupe ou des recommandations de charge. Supposons trois rectangles finis distincts de même construction, une orientation fixe, aucun délignage supplémentaire et un intervalle de 4 mm entre pièces voisines dans la disposition illustrée. Toute autre réserve de coupe ou de rive doit être vérifiée sur le panneau utile réel avant fabrication.
| Donnée | Valeur hypothétique |
|---|---|
| Rectangle utile du panneau de départ | 1,000 mm en largeur × 2,000 mm en longueur |
| Pièce finie | 600 mm en largeur × 900 mm en longueur |
| Repères et quantité requis | P-01, P-02 et P-03 ; une pièce par repère |
| Orientation autorisée | Côté de 600 mm en largeur ; sans rotation dans ce cas |
| Intervalle entre pièces utilisé dans le plan | 4 mm |
La surface finie est de 3 × 0.6 × 0.9 = 1.62 m². Un panneau de départ représente 1 × 2 = 2 m². Arrondir 1.62 ÷ 2 à l’entier supérieur donne un panneau, mais il s’agit d’une borne inférieure de surface, pas d’un plan de découpe démontré.
Vérifiez les cotes dans l’orientation requise. Deux pièces en largeur exigeraient 600 + 4 + 600 = 1,204 mm, ce qui dépasse les 1,000 mm disponibles. Deux pièces en longueur exigent 900 + 4 + 900 = 1,804 mm, dans les 2,000 mm disponibles. Trois pièces en longueur exigent 2,708 mm : la troisième pièce est donc affectée à un autre panneau dans ce cas à orientation fixe.
| Affectation des panneaux | Repères des pièces finies | Pièces | Surface finie |
|---|---|---|---|
| A | P-01 et P-02 | 2 | 1.08 m² |
| B | P-03 | 1 | 0.54 m² |
| Total | Les trois repères requis | 3 | 1.62 m² issus de deux panneaux |
N’utiliser le calcul en grille que dans ses limites
Pour des rectangles identiques dans une grille à orientation fixe, une rangée de n pièces de dimension p séparées par k occupe n × p + (n − 1) × k. Pour une dimension utile confirmée U, le nombre de pièces de la rangée est floor((U + k) / (p + k)). Faites le contrôle dans les deux directions et multipliez les deux nombres. Si l’un est nul, cette disposition ne tient pas.
Ici, floor(1,004 ÷ 604) × floor(2,004 ÷ 904) = 1 × 2 = deux pièces par panneau. L’affectation démontrée exige ceil(3 ÷ 2) = deux panneaux. Il s’agit d’un contrôle de placement rectangulaire, pas d’un résultat d’imbrication optimisée ni d’un parcours d’outil. Les formats mélangés, découpes irrégulières, positions des nervures, conditions de rive et contraintes de fabrication exigent leur propre plan coté.
L’orientation peut modifier même ce résultat simple. Si les responsables approuvent la rotation de ce produit et de cette pièce précis, l’alternative géométrique est de 900 mm en largeur × 600 mm en longueur. Trois pièces occupent alors 600 × 3 + 4 × 2 = 1,808 mm en longueur, avec 900 mm en largeur, et tiennent géométriquement dans un panneau. Ce calcul ne prouve pas que la rotation est acceptable sur le plan structurel.
Séparer taux d’utilisation, chutes et base du devis
L’affectation à orientation fixe utilise deux panneaux totalisant 4 m² pour 1.62 m² de pièces finies : 1.62 ÷ 4 × 100 = 40.5% d’utilisation de surface en pièces finies. Les 2.38 m² restants ne sont pas automatiquement un stock réutilisable : ils comprennent les surfaces restantes et les pertes de coupe. Enregistrez les chutes utilisables avec leurs dimensions réelles, l’identité du produit et l’orientation autorisée, et ne les affectez qu’une fois.
Si le devis porte sur des pièces finies découpées, le besoin du fournisseur en panneaux de départ n’est pas automatiquement la quantité facturée à l’acheteur. Faites préciser les quantités finies, la base en panneaux entiers ou en surface, le périmètre de découpe et de traitement des rives, les pièces de réserve et la propriété des chutes réutilisables. Comparez les devis sur cette même base.
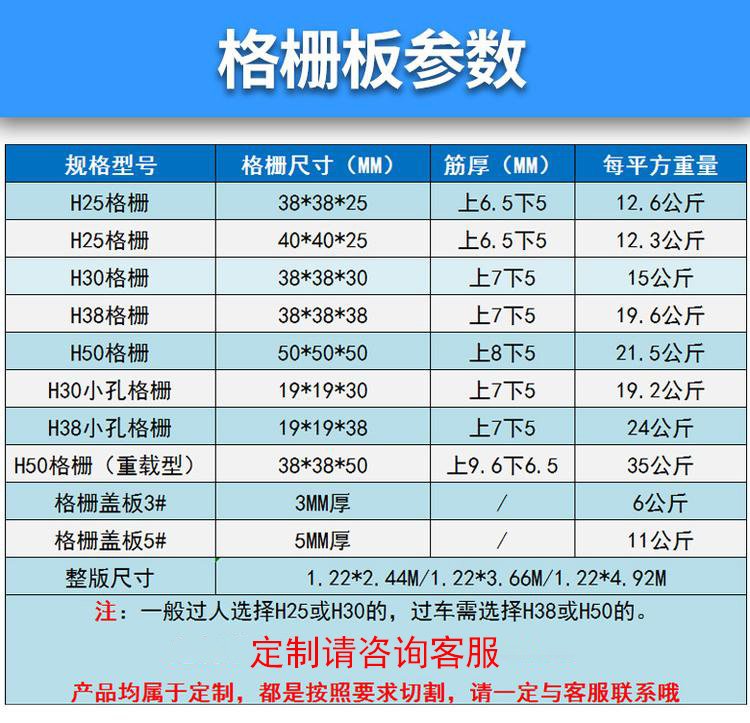
L’image du tableau de paramètres QY sert de référence pour confirmer la série commandée et les dimensions des panneaux du devis. Elle ne représente pas la disposition de l’exemple ci-dessus. Ses indications générales d’épaisseur et d’utilisation ne constituent pas une base de choix selon la charge ; obtenez séparément les données du produit précis et l’approbation du projet.
Transmettez la liste repérée des pièces, l’affectation proposée des panneaux et la révision de plan applicable par la page de demande projet de QY Metal Tech. Précisez construction, maille, épaisseur, surface et quantité avec les dimensions, afin de ne pas substituer silencieusement une disposition ou une chute provenant d’un autre produit.
Liens associés
Produits et guides de demande de devis associés
- Produits industrielsConsulter la page associée.
- Caillebotis moulé en PRVConsulter la page associée.
- Couvercles de caniveaux en PRVConsulter la page associée.
- Caillebotis en PRV : guide de sélectionConsulter la page associée.
- Caillebotis PRV ou acier galvanisé pour zones humidesConsulter la page associée.
- Devis de caillebotis en PRV : sols humides et milieux corrosifsConsulter la page associée.


