Caillebotis soudés manuellement et caillebotis soudés par pression : explications pour les acheteurs de projets
Les caillebotis soudés manuellement sont assemblés par des opérations de soudage adaptées au plan ; les caillebotis électroforgés sont produits en joignant les entretoises aux barres porteuses sous pression et par soudage contrôlés, selon une trame répétitive. Le choix porte sur la réalisation régulière de la géométrie et des détails demandés. Une trame standard peut ensuite recevoir des découpes et des bordures.
Choix rapide : Pour des panneaux répétés aux entretoises régulièrement disposées, examinez d’abord la production électroforgée. Des positions particulières ou des assemblages spéciaux peuvent nécessiter un travail manuel. Un contour irrégulier ne signifie pas que tout le panneau doit être soudé manuellement. La charge dépend des barres réelles, de la portée libre, des appuis et du cas de charge.
Différence pratique
Les caillebotis soudés à la presse utilisent normalement une pression et un soudage contrôlés pour joindre les barres transversales aux barres porteuses selon une disposition régulière. Il est couramment discuté pour les panneaux de caillebotis en acier soudés standard avec un espacement répété.
Les caillebotis soudés manuellement utilisent des opérations de soudage et de fabrication basées sur des plans où la disposition ou la quantité peuvent ne pas correspondre à un modèle de production régulier. Cela peut être discuté pour des panneaux de forme personnalisée, des barres transversales inhabituelles, des cadres, des détails de bords lourds, des correspondances de réparation ou de petits lots de projets.
Ces descriptions ne confirment pas en elles-mêmes la résistance, la conformité ou l’adéquation. Les spécifications et les exigences techniques de l’acheteur contrôlent toujours la demande de prix.
Conséquences du procédé pour la commande
| Point de révision | Grille soudée à la presse | Grille soudée manuellement | Ce que les acheteurs doivent envoyer |
|---|---|---|---|
| Disposition typique | Modèle répété de barre porteuse et de barre transversale | Disposition définie par le dessin ou spéciale | Dessin et espacement des panneaux |
| Quantité | Souvent adapté aux panneaux répétés | Peut convenir à des quantités personnalisées ou limitées | Quantité totale et marques de panneaux |
| Formes | Panneaux rectangulaires standard et fabrication spécifiée | Des formes personnalisées, des cadres ou des détails inhabituels peuvent être discutés | Dessin de découpe et de périmètre |
| Barres transversales | Espacement soudé régulier des barres transversales | La disposition des barres transversales peut être définie par le dessin | Remarques sur le pas, le type et le soudage |
| Surface | Lisse ou dentelé | Lisse ou dentelé | Demande de surface |
| Finition | Acier galvanisé, peint, noir ou texte du projet | Idem, sous réserve de la portée de la fabrication | Demande de finition et d’inspection |
| Base de décision | Spécification, quantité et répétabilité | Complexité du dessin et portée de la fabrication | Pack complet de demande de devis |
Exemples dimensionnels : définir la trame avant le procédé
Les exemples de la page QY sur les caillebotis acier décrivent la géométrie, sans constituer un essai ni imposer un seul procédé.
| Exemple QY | Barre porteuse (mm) |
|---|---|
| G325/30/100 | 32 × 5 |
| G405/30/100 | 40 × 5 |
G325/30/100 indique des entraxes de 30 mm entre barres porteuses et de 100 mm entre entretoises. G405/30/100 présente une autre hauteur de barre : ne transposez pas une charge ou une portée du modèle 32 × 5 mm au modèle 40 × 5 mm.
L’entraxe n’est pas l’ouverture libre. Avec un entraxe de 30 mm et une épaisseur de barre de 5 mm, le vide nominal est 30 − 5 = 25 mm, avant tolérances et revêtement. Indiquez séparément l’ouverture libre exigée au plan.
Une trame régulière de 32 × 5 mm avec des entretoises tous les 100 mm invite à examiner d’abord l’électroforgeage. Si le plan déplace des entretoises ou ajoute un cadre ou des bordures, identifiez ces opérations séparément. Une trame régulière peut recevoir une fabrication manuelle ultérieure.
Électroforgé et pressé sans soudage sont deux assemblages différents. Les illustrations NAAMM distinguent le type soudé W du type pressé P. Cette page compare deux procédés de soudage.
Ne sélectionnez pas uniquement par nom de fabrication
Les termes soudés manuellement et soudés à la presse ne définissent pas la taille des barres porteuses, l’espacement, la taille des panneaux, la finition ou les exigences de charge. Les acheteurs doivent d’abord envoyer le dessin du produit et les spécifications requises. QY peut alors examiner quel itinéraire de fabrication correspond à la portée du devis.
Si le projet utilise une norme nommée, une procédure de soudage, une exigence d’inspection ou des critères d’acceptation spéciaux, incluez ces documents. Ne présumez pas qu’une étiquette de fabrication générique satisfait à la conformité du projet.
Relation avec le réseau 19-W-4
La référence QY 19-W-4 indique des entraxes de 1-3/16 in et de 4 in. Avec 25.4 mm par pouce, cela donne 30.1625 mm et 101.6 mm, et non exactement 30 mm et 100 mm. Le marquage ANSI/NAAMM MBG 531-24 sépare type, entraxes et section porteuse. Conservez la désignation d’origine et confirmez hauteur et épaisseur ; le code ne définit pas une capacité de charge.
Voir le Guide d’appel d’offres pour les caillebotis en acier 19-W-4 pour cette intention de spécification.
Détails de fabrication sur mesure
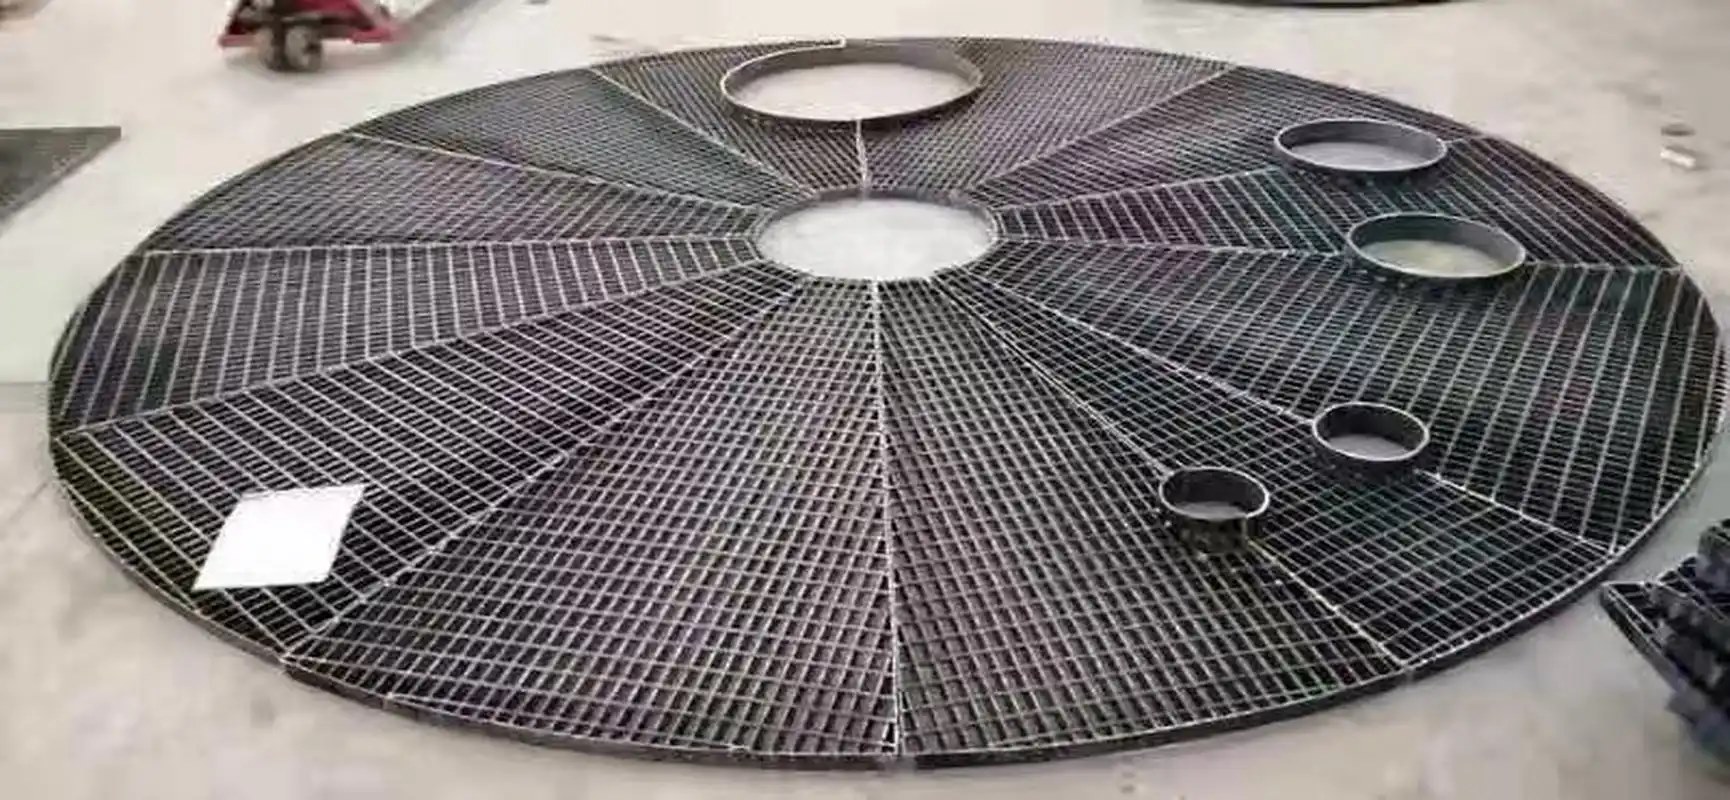
Le soudage manuel peut être discuté lorsque les plans comprennent :
- Contours irréguliers des panneaux.
- Découpes circulaires, de tuyaux ou d’équipements.
- Bordures périmétriques épaisses, détails de la plaque d’orteil ou du cadre.
- Tailles de panneaux et marques de panneaux mixtes.
- Positions spéciales des barres transversales.
- Panneaux de remplacement qui doivent correspondre à un aménagement existant.
Ces détails doivent être indiqués sur le dessin plutôt que décrits uniquement dans le courrier électronique.
Informations permettant de choisir la fabrication
Avant d’envoyer une demande de devis pour caillebotis soudés manuellement ou pressés, préparez :
- Spécification de l’application et du projet.
- Libellé de fabrication préféré si le projet l’exige.
- Hauteur, épaisseur et espacement des barres porteuses.
- Pas de barre transversale, type ou disposition définie par le dessin.
- Surface lisse ou crantée.
- Largeur des panneaux, longueur, direction des barres porteuses et quantité.
- Découpes, bordures périmétriques, plaque de protection, cadres et clips.
- Matière et finition.
- Exigence de soudage ou d’inspection si spécifiée par le projet.
- Emballage, destination et plans.
Pages associées de QY Metal Tech
- Caillebotis en acier pour le contexte du produit caillebotis soudé.
- Guide d’appel d’offres pour les caillebotis en acier 19-W-4 pour le libellé des spécifications.
- Caillebotis en acier sur mesure pour un contexte de panneau irrégulier.
- Guide de demande de devis sur le poids des caillebotis en acier pour la planification du poids et de l’emballage.
- Liste de contrôle de la demande de prix pour les caillebotis en acier pour les détails complets de l’acheteur.
- Contactez QY Metal Tech lorsque les plans et les notes de fabrication sont prêts.
Questions fréquentes
Quelle est la différence entre une grille soudée manuellement et une grille soudée sous pression ?
Les caillebotis soudés à la presse utilisent généralement une disposition régulière des barres soudées, tandis que le soudage manuel peut être discuté pour des formes personnalisées, des dispositions inhabituelles, des détails spéciaux ou des quantités limitées. Le dessin doit déterminer l’itinéraire de cotation.
Les caillebotis soudés manuellement sont-ils plus résistants que les caillebotis soudés à la presse ?
Le nom du fabricant ne garantit pas à lui seul la solidité. L’examen de la résistance nécessite la taille des barres, l’espacement, la distance claire entre les supports, le matériau, les détails de soudage, les exigences de charge et les critères techniques.
Quand les acheteurs doivent-ils poser des questions sur les caillebotis soudés manuellement ?
Renseignez-vous lorsque le dessin comprend des formes irrégulières, des positions spéciales de barres transversales, des cadres, des détails de bords épais, une correspondance de remplacement ou d’autres exigences de fabrication personnalisées.
Quels détails sont nécessaires pour chaque type de grille ?
Envoyez la taille et l’espacement des barres porteuses, l’espacement des barres transversales ou la disposition, la taille des panneaux, la direction des barres porteuses, la surface, la finition, les découpes, les détails des bords, la quantité, l’emballage, la destination et les plans.
Liens associés
Produits et guides de demande de devis associés
- Produits industrielsConsulter la page associée.
- Caillebotis en acierConsulter la page associée.
- Caillebotis en acier galvaniséConsulter la page associée.
- Marches d’escalier en caillebotisConsulter la page associée.
- Liste des données pour un devis de caillebotis acier à l’internationalConsulter la page associée.
- Caillebotis PRV ou acier galvanisé pour zones humidesConsulter la page associée.


